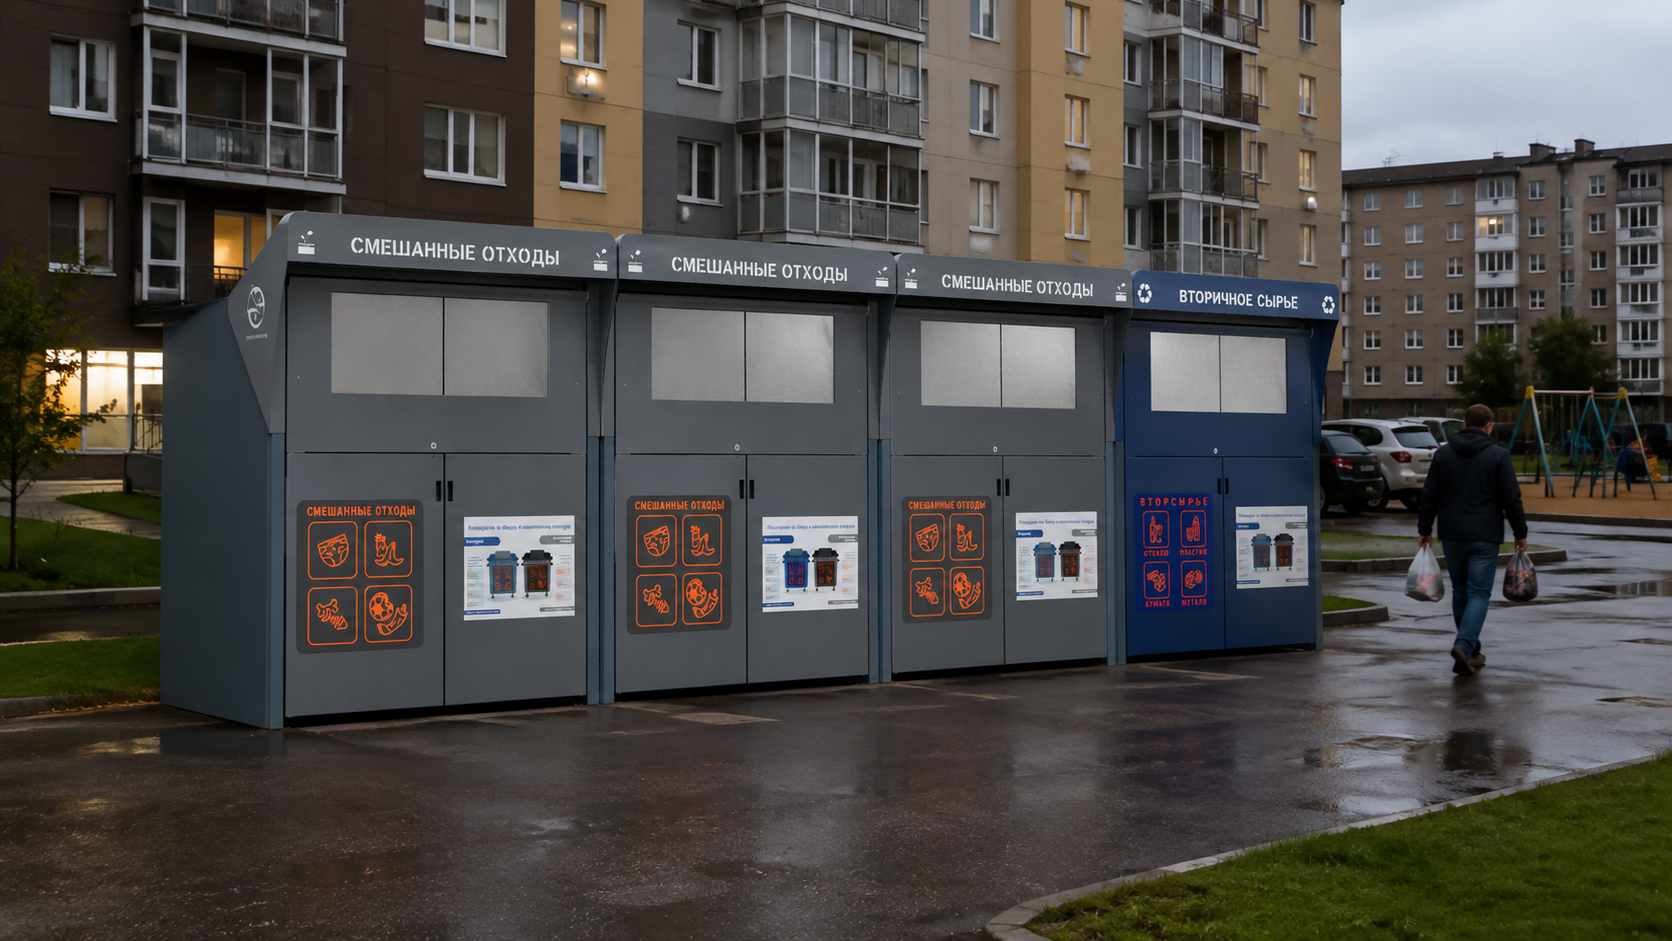
Запуск партии модуля редко начинается с цеха. Чаще он стартует с технического предложения, где заказчик и подрядчик сверяют требования к габаритам, конструкции, отделке и логистике. Если на этом этапе есть разночтения, дальше они превращаются в переделки, сдвиг сроков и лишние согласования. Ниже разберём весь путь партии модуля по шагам: от ТКП до упаковки, от контроля качества до передачи на объект.
С чего начинается запуск партии модуля
ТКП задаёт рамку для всей партии. Здесь фиксируются размеры, состав конструкции, узлы, покрытие, тип замка, требования к доступу, цвет по RAL, условия эксплуатации и способ поставки. По сути, именно на этом этапе формируется техническая логика будущего изделия.
Мы в EcometGroup на практике видим одну и ту же картину: чем точнее проработано ТКП, тем меньше вопросов возникает уже после запуска партии модуля в производство. Если в документе есть пробелы, они всплывают позже, когда партия уже запущена, а остановка линии стоит времени и денег.
Для тех, кто хочет подробнее посмотреть, как у нас строится подготовка исходных требований, есть отдельный материал: Подготовка ТКП: от вводных до согласования.
Что обычно согласуют в ТКП
В рабочем ТКП обычно проходят такие параметры:
- размеры и конфигурацию модуля;
- материалы и толщину металла;
- требования к покрытию и цвету;
- тип дверей, замков и магнитов удержания;
- требования к антивандальной защите;
- схему монтажа и транспортировки;
- условия эксплуатации на объекте.
Если хотя бы один из этих пунктов задан размыто, команда получает риск на следующих этапах. Поэтому запуск партии модуля всегда начинается с точной фиксации требований, а не с закупки металла или нарезки деталей.
Документы, согласования и план производства
После ТКП начинается бумажная, но очень практичная часть. Здесь важно не просто собрать подписи, а выстроить маршрут согласований так, чтобы производство не простаивало.
Внутри команды обычно подключаются проектировщики, технологи, снабжение, производство, логистика и менеджер проекта. У каждого свой участок, но ошибка в одном месте моментально отражается на всей партии. Например, если в спецификации не совпал оттенок RAL или не подтверждён срок поставки фурнитуры, запуск партии модуля уже идёт с риском сдвига.
Что проверяют до старта работ
Перед запуском в работу обычно смотрят:
- финальную версию ТКП;
- спецификацию материалов;
- чертежи и узлы;
- график выпуска;
- дату готовности комплектующих;
- маршрут доставки;
- список документов для передачи заказчику.
На этом этапе особенно важна координация между отделами. Если производство готово раньше, а логистика ещё не подтвердила окно доставки, партия может зависнуть на складе. Если документы для объекта не подготовлены заранее, отгрузка превращается в ручной режим с лишними звонками и согласованиями.
Для смежной темы можно посмотреть материал о том, как модуль заранее встраивается в проект: Закладка в проект: как учесть контейнерный модуль.
Производственный этап: где решает точность
Когда документы утверждены, партия идёт в цех. Здесь уже не работают общие слова. Важны размеры, последовательность операций и контроль на каждой точке.
Как идёт сборка партии
Сначала идёт раскрой металла, потом подготовка деталей, сварка, зачистка, грунтование, окраска, установка комплектующих и финальная сборка. На больших партиях это особенно чувствуется: если один участок даёт отклонение, брак быстро размножается на всей серии.
Мы тестировали разные сценарии запуска партии модуля и видим, что стабильный результат даёт только связка из трёх вещей: понятная технологическая карта, контроль промежуточных операций и быстрый возврат замечаний обратно в производство. Без этого партия начинает «плыть» по допускам, даже если исходный проект был нормальным.
Что контролируют в процессе
Контроль идёт не только на финале. Проверяют и промежуточные точки:
- геометрию каркаса;
- качество сварных швов;
- соответствие размеров;
- равномерность покрытия;
- работу дверей и замков;
- комплектность фурнитуры;
- отсутствие повреждений после окраски.
Если требуется стабильная эксплуатация на объекте с высокой нагрузкой, отдельное внимание уделяют дверям, замкам и магнитам удержания. Подобные узлы влияют на ежедневную работу объекта сильнее, чем кажется на стадии согласований. Здесь полезен отдельный разбор: Как проверить замок контейнерного модуля при частом открытии.
Контроль качества перед отгрузкой
Финальная проверка нужна не для галочки. На этом этапе партия либо уходит на объект без лишних рисков, либо возвращается на доработку, пока это ещё можно сделать быстро и без потерь.
Что входит в финальный ОТК
Перед отгрузкой проверяют:
- внешний вид поверхности;
- совпадение цвета с ТКП;
- работоспособность замков и петель;
- качество сборки;
- соответствие комплектности;
- маркировку мест установки;
- наличие паспортов и сопроводительных документов.
На практике именно здесь чаще всего всплывают мелочи, которые потом могут создать крупную проблему на объекте. Например, не тот крепёж в комплекте, несоответствие маркировки или повреждение покрытия при перемещении внутри цеха. Для единичного изделия это неприятно. Для партии уже становится вопросом сроков.
Если модуль должен работать в условиях частой мойки или контакта с реагентами, требования к проверке и узлам конструкции лучше сверять заранее. По теме есть полезный материал: Частая мойка площадки: важные узлы конструкции.
Упаковка и подготовка к перевозке
После ОТК партия модуля переходит в зону упаковки. Здесь главная задача простая: довезти изделие без сколов, царапин, смещения узлов и потери комплектующих.
Как готовят модуль к транспортировке
Обычно используют защиту углов, фиксацию подвижных элементов, упаковку фурнитуры отдельно, маркировку грузовых мест и инструкцию по разгрузке. Для крупногабаритных изделий важно заранее просчитать путь погрузки и порядок строповки.
Если упаковка сделана формально, потом начинаются стандартные проблемы: повреждение покрытия, перекос дверей, потеря мелкой фурнитуры, лишние вопросы от приёмки на объекте. Поэтому запуск партии модуля заканчивается не на выходе из цеха, а тогда, когда изделие подготовлено к реальной перевозке.
Отгрузка и передача на объект
Перед отправкой на площадку логистика проверяет маршрут, окна въезда, доступ техники и порядок разгрузки. Особенно это важно, если объект находится в плотной городской среде, на действующей стройке или в закрытом дворе с ограниченным проездом.
Что должно быть готово к отгрузке
К моменту отправки должны быть готовы:
- транспортные документы;
- паспорт изделия;
- комплект накладных;
- схема разгрузки;
- контактные данные ответственных;
- подтверждение точки приёмки;
- список монтажных требований, если они нужны на площадке.
Если на стороне заказчика или генподрядчика не согласованы детали приёмки, даже идеально собранная партия может задержаться на въезде. На практике такие задержки чаще связаны не с производством, а с логистикой и нехваткой коммуникации между участниками процесса.
Для тех, кто хочет посмотреть, как модуль проходит путь до объекта и сдаётся заказчику, есть отдельный разбор: Проектирование эко-модуля: от замера до сдачи.
Почему запуск партии модуля требует слаженности
Запуск партии модуля выглядит как последовательная цепочка, но на деле это работа нескольких отделов одновременно. Проект, снабжение, цех, ОТК, логистика и менеджер объекта должны идти в одном графике. Если один участник делает шаг с опозданием, остальным приходится перестраивать сроки.
Именно поэтому точность на каждом этапе так важна. ТКП задаёт требования. Документы и согласования убирают двусмысленность. Производство превращает проект в изделие. Контроль качества ловит отклонения до отгрузки. Упаковка защищает результат на дороге. Логистика довозит модуль до объекта без лишних остановок.
Если нужна живая и понятная схема, как устроен запуск партии модуля в реальной работе, подробности есть на сайте: Подробнее на сайте https://ecometgroup.ru/ecomodul
Когда партия уходит на объект без переделок, это почти всегда значит одно: на каждом этапе кто-то сверил цифры, сроки и ответственность. И именно эта дисциплина потом экономит недели на сдаче.
Добавить комментарий